
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 cách các nhà sản xuất cuộn cảm thanh đảm bảo độ tự cảm ổn định
Độ tự cảm nhất quán trong sản xuất hàng loạt dựa trên năm nguyên tắc sản xuất: lựa chọn vật liệu cốt lõi, cuộn dây tự động với điều khiển độ căng, thử nghiệm độ tự cảm nội tuyến bằng phản hồi, kiểm soát nhiệt và môi trường, và kiểm soát quy trình thống kê bằng kiểm tra. Sự thay đổi điện cảm nhỏ làm giảm biên độ điều chỉnh, thay đổi hiệu suất mạch và làm giảm năng suất sản xuất. Các kỹ sư và nhóm mua sắm đánh giá một nhà sản xuất cuộn cảm thanh phải đối mặt với một câu hỏi thực tế: kỹ thuật và bộ điều khiển nào thực sự giữ độ tự cảm trong phạm vi dung sai trong các lần chạy lớn? Năm nguyên tắc dưới đây trả lời trực tiếp câu hỏi đó, cho thấy mỗi biện pháp kiểm soát đóng góp những gì và những gì cần xác minh trong quá trình đánh giá nhà cung cấp.
Lựa chọn vật liệu lõi chính xác
Chỉ định thuộc tính từ tính
Độ tự cảm tăng tỷ lệ thuận với độ thấm từ. Cuộn dây lõi không khí tạo ra từ trường yếu. Việc đưa vật liệu từ tính vào cuộn dây đó sẽ tập trung trường và tăng đáng kể cả độ tự cảm và hệ số Q. Mối quan hệ vật lý này làm cho đặc tả cốt lõi trở thành đòn bẩy đầu tiên cho sự nhất quán. Một nhà sản xuất cuộn cảm dạng que kiểm soát độ thấm ở nguồn sẽ kiểm soát độ tự cảm ở hạ lưu.
Việc lựa chọn vật liệu lõi cuộn cảm đặt ra đường cơ sở cho mọi thiết bị tiếp theo. Các kỹ sư chỉ định cấp độ có phạm vi thấm xác định, sau đó xác minh cấp độ đó theo tần suất và nhu cầu hiện tại của ứng dụng. Sau đó, quy trình sản xuất chính xác sẽ giữ độ chính xác của điện cảm trong khoảng cộng hoặc trừ 20%. Khoảng thời gian đó phụ thuộc vào tính thấm hiệu quả ổn định trong suốt quá trình sản xuất. Sự dịch chuyển vật liệu lõi được cung cấp sẽ di chuyển mọi cuộn dây trên đường dây cùng một lúc.
Kiểm tra cấp độ lô trước khi cuộn dây
Đặc tính cấp độ lô phát hiện độ trôi thấm trước khi bất kỳ dây nào đi vào lõi. Mỗi lô vật liệu lõi điện cảm đến đều vượt qua bài kiểm tra mẫu về độ thấm và tính nhất quán về kích thước. Các nhà cung cấp so sánh kết quả với sự phân bổ đặc trưng cho loại đó. Rất nhiều thứ nằm ngoài phạm vi không bao giờ đến được trạm cuộn dây.
Cổng này bảo vệ cửa sổ dung sai hết lần này đến lần khác. Nguyên tắc tương tự cũng áp dụng cho cuộn cảm và cuộn dây hình xuyến, trong đó cấp lõi chi phối dải điện cảm có thể đạt được. Dữ liệu lô được ghi lại cũng hỗ trợ truy xuất nguồn gốc trong quá trình đánh giá nhà cung cấp. Người mua có thể yêu cầu những hồ sơ này và xác nhận rằng việc kiểm soát vật liệu cốt lõi là một quy trình được đo lường chứ không phải là giả định. Vật liệu cốt lõi nhất quán, được xác minh theo từng lô, giúp duy trì khoảng ±20 phần trăm trong các đợt vận hành lớn.
Tự động cuộn dây với kiểm soát căng thẳng
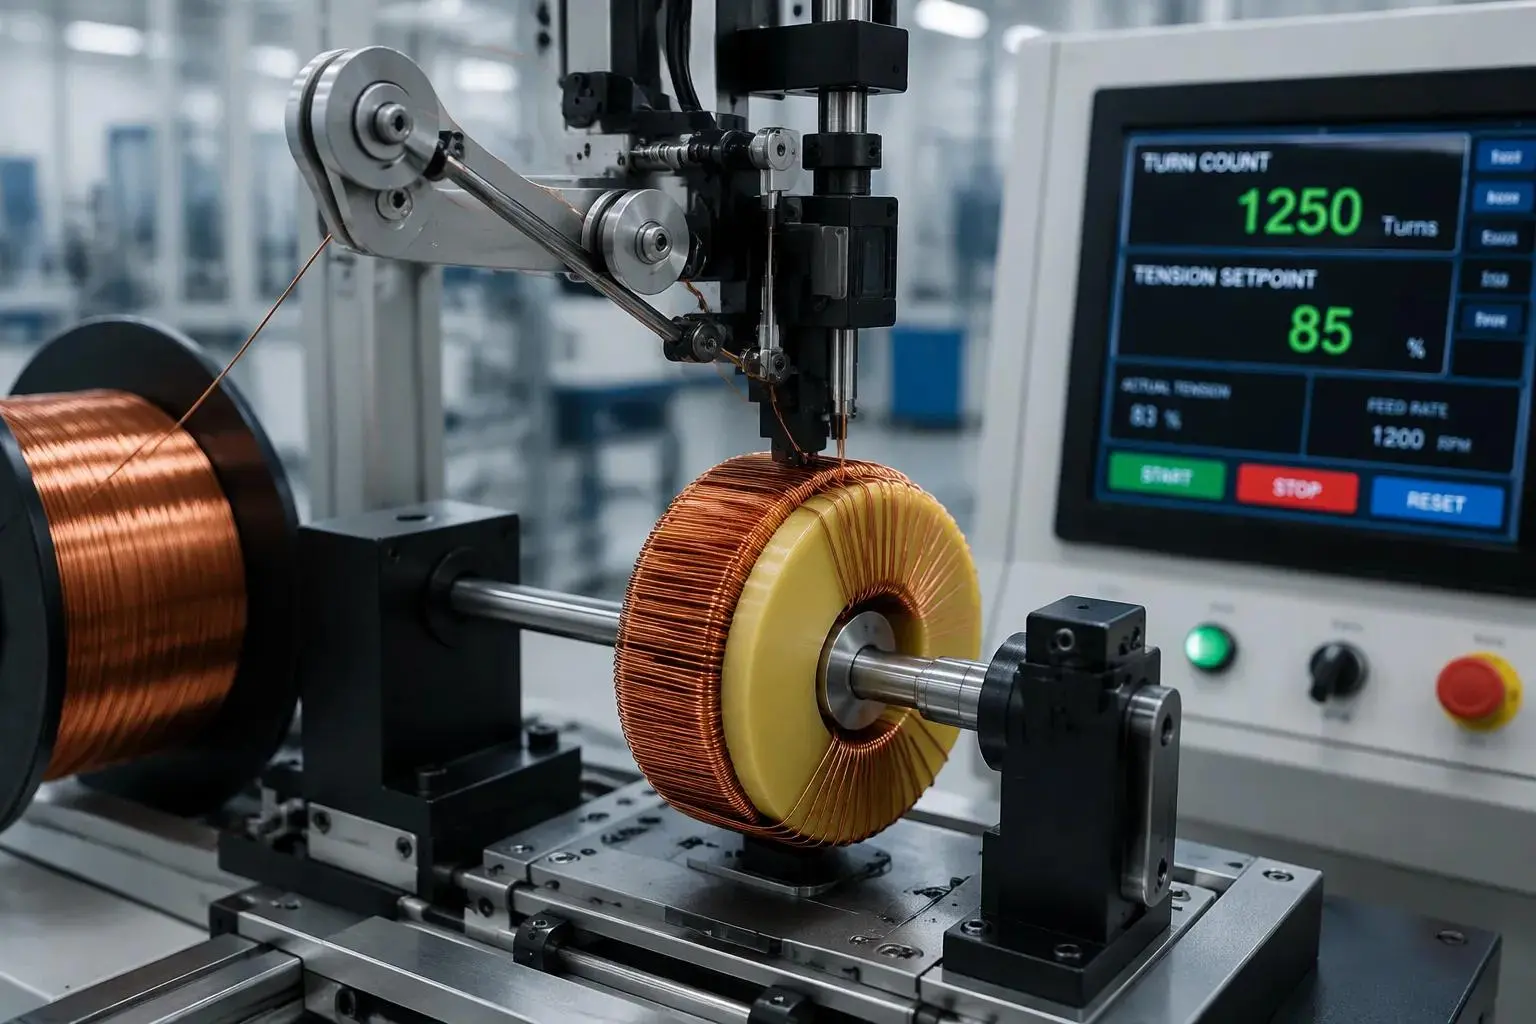
Số lượt quay và mật độ cuộn dây
Quá trình cuộn dây là bước cốt lõi trong sản xuất cuộn cảm . Nó đặt giá trị điện cảm, độ ổn định của điện cảm và hiệu suất tổng thể. Kỹ thuật cuộn dây chính xác giữ cho kích thước cuộn dây nhất quán trong sản xuất khối lượng lớn. Thiết bị tự động đếm số vòng quấn và xếp chúng thành các lớp chẵn. Số vòng dây đồng phải phù hợp với thiết kế vì mỗi vòng dây được thêm vào sẽ tăng cường từ trường. Một vòng quay sai vị trí sẽ thay đổi trường đó, do đó máy sẽ đặt mọi vòng quay ở cùng một cao độ.
Mật độ quay đồng đều giảm thiểu sự thay đổi độ tự cảm giữa các đơn vị. Cần tránh sự chồng chéo quá mức của các vòng dây trong cuộn dây một lớp để giữ độ tự cảm ổn định. Một quy trình cuộn dây có kỷ luật cũng ấn định số vòng cuộn trên mỗi lớp. Đường kính dây và khoảng cách các lớp định hình giá trị cuối cùng và máy giữ cả hai giá trị này trong công thức đã được lập trình. Nguyên tắc này trùng lặp với các điều khiển quy trình cuộn cảm hình xuyến, trong đó việc phân phối lần lượt và quản lý độ căng phục vụ các mục tiêu nhất quán giống nhau. Logic tương tự áp dụng cho cuộn cảm và cuộn dây hình xuyến cũng như cho cuộn cảm và cuộn dây hình xuyến được chế tạo trên lõi hình xuyến.
Hệ thống căng vòng kín
Độ căng của dây quyết định mức độ chặt của cuộn dây trên lõi. Dây quấn bị lỏng dịch chuyển vị trí và làm thay đổi mạch từ. Hệ thống căng vòng kín đo độ căng liên tục và điều chỉnh nó theo thời gian thực. Mỗi vũ công cơ khí, bộ cấp liệu điều khiển bằng servo và cảm biến tải đều giữ dây ở một lực kéo đã định. Bộ điều khiển so sánh từng giá trị đọc với điểm đặt và hiệu chỉnh động cơ. Độ căng được kiểm soát giữ cho mọi thiết bị gần với độ tự cảm mục tiêu của nó.
Các bộ điều khiển này cũng hỗ trợ quy trình cuộn cảm hình xuyến và chúng phục vụ các cuộn cảm và cuộn cảm hình xuyến theo cách tương tự. Độ căng ổn định duy trì hình dạng của cuộn dây thông qua việc xử lý và bầu. Kiểm soát lực căng hoàn tất quá trình cuộn dây. Nhật ký độ căng được ghi lại cung cấp cho người đánh giá bản ghi về điểm đặt và phạm vi đo được cho mỗi lần chạy. Kết quả là hiệu suất có thể lặp lại trong toàn bộ quá trình sản xuất.
Kiểm tra và phản hồi điện cảm nội tuyến
Bắt trôi dạt ở trạm quanh co
Phép đo nội tuyến bắt được độ lệch điện cảm trước khi các bộ phận rời khỏi trạm cuộn dây. Đầu kiểm tra chuyên dụng sẽ đọc từng cuộn dây đã hoàn thiện khi nó ra khỏi máy. Người vận hành nhìn thấy kết quả ngay lập tức khi bộ phận đó vẫn còn trong tay. Việc kiểm tra độ tự cảm sớm này sẽ ngăn quá trình chạy lệch khỏi việc xây dựng một lô đầy đủ các thiết bị vượt quá dung sai.
Việc cố định thử nghiệm phải tính đến vị trí cuộn dây trên thanh . Trượt cuộn dây dọc theo thanh ferrite sẽ làm thay đổi độ tự cảm, nguyên lý tương tự được sử dụng để điều chỉnh ăng-ten radio AM. Một thiết bị cố định đặt bộ phận tại một điểm tham chiếu cố định sẽ loại bỏ biến đó. Sau đó, phép đo phản ánh chính cuộn dây chứ không phải vị trí mà người vận hành tình cờ đặt nó. Cố định ổn định giữ cho số đọc được gắn với mức độ tự cảm mục tiêu cho mỗi đơn vị.
Đóng vòng phản hồi
Các phép đo phản hồi lại các thông số cuộn dây, do đó việc điều chỉnh xảy ra trong quá trình chạy chứ không phải sau quá trình chạy. Khi số đọc có xu hướng cao hay thấp, bộ điều khiển sẽ điều chỉnh số vòng hoặc độ căng trên các phần tiếp theo. Dây chuyền trở về độ tự cảm mục tiêu mà không ngừng sản xuất hoặc loại bỏ lô.
Nguyên tắc phản hồi tương tự áp dụng cho việc kiểm tra cuộn cảm và cuộn dây hình xuyến, trong đó hình dạng cuộn dây cũng chi phối độ tự cảm cuối cùng. Phân phối lần lượt trên lõi hình xuyến sẽ thay đổi giá trị điện cảm cuối cùng, do đó, vòng lặp điều chỉnh hình học giống như cách nó điều chỉnh cuộn dây thanh. Hồ sơ đo lường được ghi lại cung cấp cho kiểm toán viên bằng chứng rằng vòng lặp sẽ khép lại sau mỗi lần chạy.
Bù nhiệt và kiểm soát môi trường
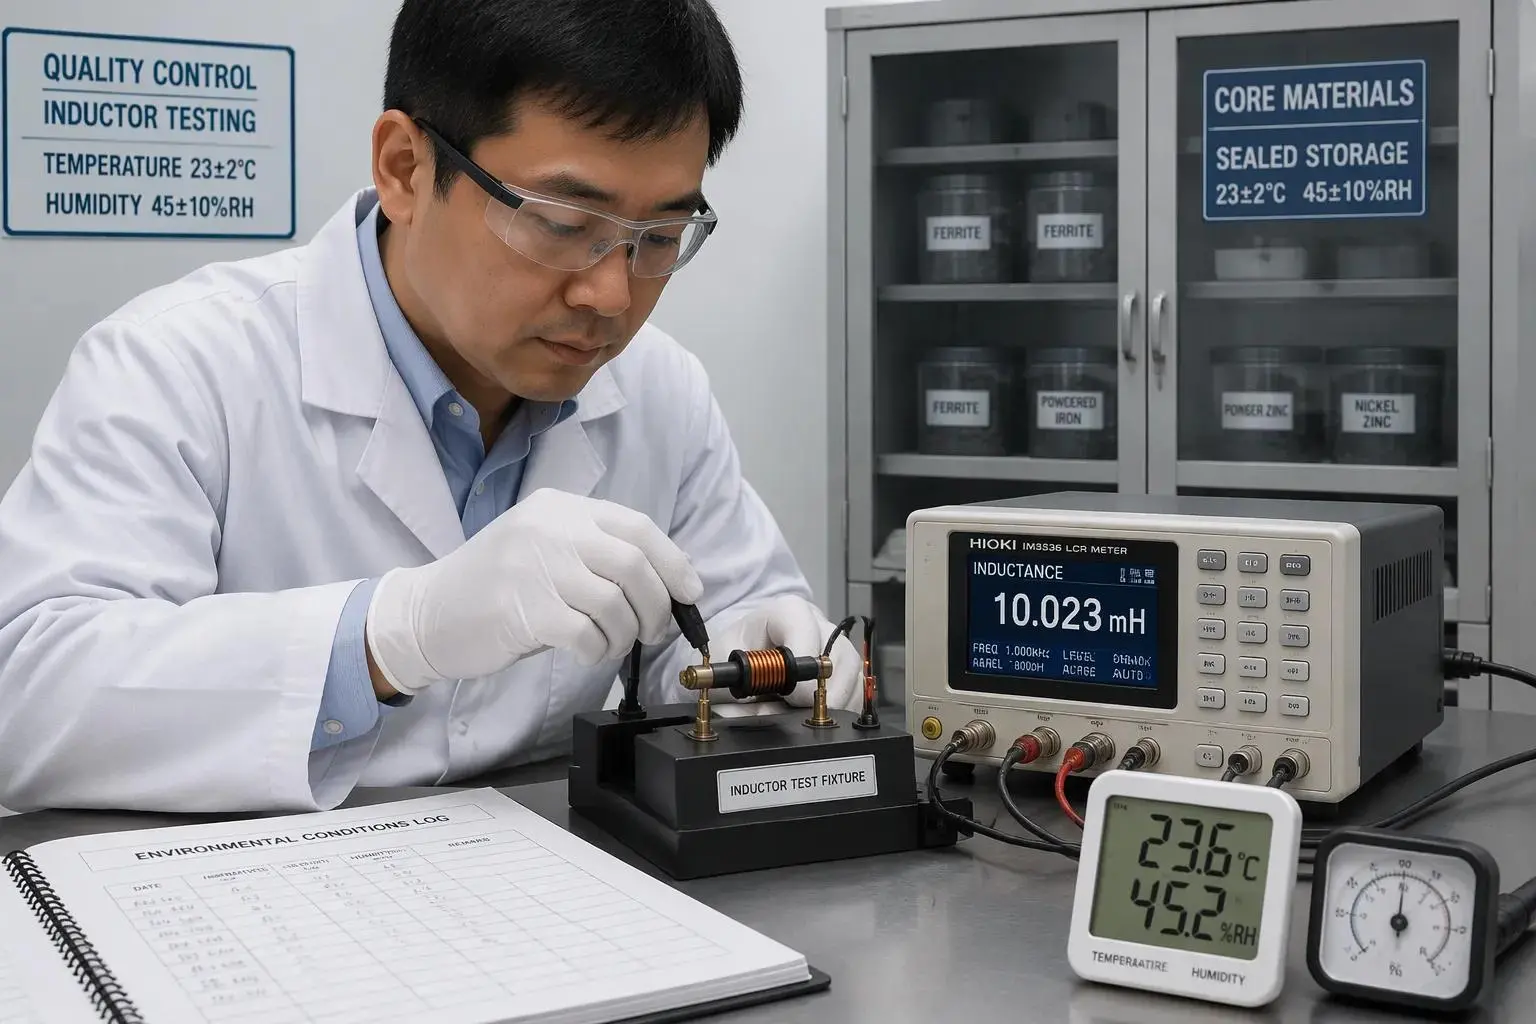
Quản lý hiệu ứng nhiệt độ
Nhiệt độ làm thay đổi độ thấm từ và độ tự cảm theo sau sự thay đổi đó. Vật liệu lõi hoạt động tốt ở nhiệt độ phòng có thể trôi đi khi cuộn dây nóng lên trong quá trình vận hành. Các nhà sản xuất giải quyết vấn đề này bằng cách chọn các loại vật liệu lõi có độ thấm ổn định trên dải nhiệt độ định mức. Họ cũng chọn cuộn cảm được đánh giá có độ bền nhiệt cao. Đánh giá đó hỗ trợ các giá trị điện cảm nhất quán, tổn thất từ tính tối thiểu và độ ổn định hoạt động lâu dài.
Bù nhiệt kéo dài đến sàn sản xuất. Các trạm thử nghiệm và cuộn dây hoạt động ở nhiệt độ được kiểm soát, do đó các phép đo phản ánh từng bộ phận chứ không phải căn phòng. Kết quả kiểm tra được thực hiện trong một buổi sáng lạnh giá và một kết quả khác được thực hiện trong một buổi chiều ấm áp có thể khác nhau vì những lý do không liên quan đến cuộn dây. Giữ nhiệt độ trạm ổn định sẽ loại bỏ biến đó. Logic tương tự cũng áp dụng cho cuộn cảm và cuộn dây hình xuyến, trong đó nhiệt độ lõi ảnh hưởng đến số đọc điện cảm cuối cùng giống như trên một thanh.
Kiểm soát độ ẩm và xử lý
Độ ẩm và điều kiện xử lý trong quá trình sản xuất cũng ảnh hưởng đến lõi vết thương. Sự hấp thụ độ ẩm có thể làm thay đổi các đặc tính hiệu quả của vật liệu lõi và việc xử lý thô có thể làm thay đổi vị trí xoay trên cuộn dây đã hoàn thiện. Cả hai hiệu ứng đều di chuyển điện cảm ra khỏi mục tiêu của nó. Các biện pháp kiểm soát môi trường tại trạm cuộn dây và trạm thử nghiệm sẽ bảo vệ cửa sổ dung sai khỏi những ảnh hưởng này.
Các biện pháp kiểm soát thực tế bao gồm giám sát độ ẩm, bảo quản kín đối với vật liệu lõi nhạy cảm và các quy trình xử lý được xác định tại mỗi trạm. Người vận hành sử dụng đồ đạc thay vì dùng tay trần để di chuyển cuộn dây đã hoàn thiện. Các bước này giữ cho tính thấm từ của mỗi lõi ổn định từ lần kiểm tra đầu tiên đến lần kiểm tra cuối cùng. Kỷ luật này được chuyển sang cuộn cảm và cuộn dây hình xuyến, trong đó việc xử lý và kiểm soát độ ẩm bảo vệ các mục tiêu nhất quán giống nhau. Nhật ký môi trường được ghi lại cung cấp cho người kiểm tra hồ sơ rõ ràng về các điều kiện của trạm trong mỗi lần sản xuất.
Kiểm soát và kiểm toán quy trình thống kê
Biểu đồ SPC để phát hiện sớm
Biểu đồ kiểm soát quy trình thống kê theo dõi các phép đo điện cảm trong suốt quá trình sản xuất. Mỗi điểm được vẽ biểu thị một đơn vị được thử nghiệm và biểu đồ hiển thị xu hướng khi quá trình chạy diễn ra. Một đường đi lên chậm xuất hiện dưới dạng một đường đi lên rất lâu trước khi bất kỳ bộ phận nào bị hỏng. Người vận hành sẽ phát hiện sớm sự trôi dạt đó và sửa chữa nó trước khi nó trở thành phế liệu. Cảnh báo sớm này bảo vệ khoảng dung sai và giảm lãng phí trong sản xuất quy mô lớn.
Giới hạn kiểm soát đến từ khả năng đặc trưng của quy trình chứ không phải từ phỏng đoán. Nhà sản xuất nghiên cứu hoạt động ổn định, đo độ chênh lệch tự nhiên của các giá trị điện cảm và đặt ra các giới hạn xung quanh độ chênh lệch đó. Các điểm bên trong giới hạn cho thấy một quá trình đang được kiểm soát. Những điểm nằm ngoài giới hạn sẽ kích hoạt một cuộc điều tra. Nhà sản xuất cuộn cảm dạng thanh xây dựng các giới hạn từ dữ liệu khả năng thực tế mang lại cho kiểm toán viên cơ sở chắc chắn cho mọi quyết định trên dây chuyền.
Lấy mẫu lô và kiểm tra lần cuối
Lấy mẫu lô và kiểm tra điện cảm cuối cùng tạo thành lớp xác minh cuối cùng. Một mẫu được lấy từ mỗi lô sẽ được đo lường theo sự phân bố đặc trưng. Quá trình kiểm tra xác nhận rằng các đơn vị được vận chuyển khớp với mức phân phối mà quy trình được xây dựng để sản xuất. Bước này không dựa vào việc kiểm tra cuối dòng. Nó xác minh toàn bộ lô hàng so với hồ sơ thống kê.
Nguyên tắc kiểm tra tương tự cũng áp dụng cho cuộn cảm và cuộn dây hình xuyến , trong đó hình dạng cuộn dây chi phối độ tự cảm cuối cùng. Kiểm toán viên so sánh kết quả mẫu với phân bố lõi hình xuyến và đánh dấu bất kỳ lô nào nằm ngoài kết quả đó. Hồ sơ kiểm toán được ghi lại hoàn thiện chuỗi đảm bảo chất lượng của cuộn cảm. Người mua có thể xem lại các hồ sơ này và xác nhận rằng mọi lô hàng được vận chuyển đều phù hợp với độ tự cảm mục tiêu và sự phân bố đặc trưng.
Năm bộ điều khiển đảm bảo tính nhất quán về độ tự cảm từ thiết kế đến vận chuyển. Lựa chọn vật liệu lõi thiết lập đường cơ sở từ tính, cuộn dây tự động với điều khiển độ căng cố định hình dạng cuộn dây, thử nghiệm nội tuyến với phản hồi điều chỉnh độ lệch trong quá trình chạy, kiểm soát nhiệt và môi trường bảo vệ cửa sổ dung sai và kiểm soát quy trình thống kê bằng kiểm tra xác minh từng lô. Không có bước đơn lẻ nào mang lại sự nhất quán về hiệu suất. Một nhà sản xuất cuộn cảm thanh có khả năng xếp cả năm lớp, vì vậy mỗi cái sẽ nắm bắt được những gì những cái khác bỏ lỡ. Các kỹ sư và chuyên gia mua sắm nên yêu cầu nhà cung cấp cung cấp dữ liệu cốt lõi ở cấp độ lô, nhật ký căng thẳng, hồ sơ đo lường nội tuyến, nhật ký môi trường của trạm và biểu đồ SPC được xây dựng từ khả năng đặc trưng. Một nhà sản xuất cuộn cảm dạng thanh chia sẻ những hồ sơ này chứng tỏ khả năng kiểm soát độ tự cảm trong các lần chạy lớn.


